Lazer Kesim Nedir, Hangi Kalınlıklarda Uygulanır?

Lazer kesim, yoğunlaştırılmış bir ışın demetinin metal yüzeyinde çok küçük bir noktayı saniyeler içinde ergitmesi ve ergiyen malzemenin yardımcı gazla kesik dışına atılmasıyla yapılan termal kesim yöntemidir. Kalıp gerektirmediği, temassız çalıştığı ve kesim yolunu CNC üzerinden takip ettiği için karmaşık geometrileri milimetrik toleransla, tek seferde çıkarır.
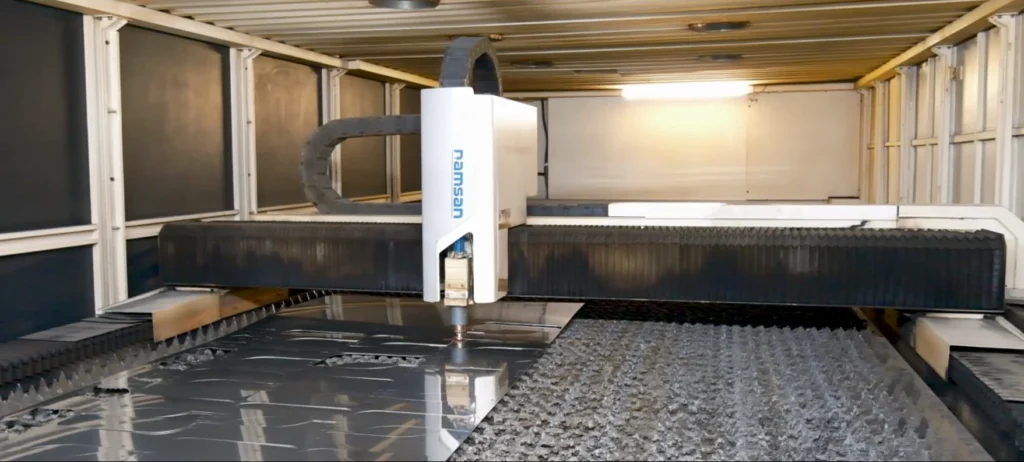
Uygulanabilir kalınlık ise tek bir rakamla değil, üç değişkenle belirlenir: lazer gücü (kW), malzeme cinsi ve kullanılan yardımcı gaz. 3 kW’lık bir hatta 8 mm paslanmaz zorlanırken, 12 kW’lık fiber lazerde 25 mm paslanmaz üretim koşullarında rahatlıkla kesilir. Üretim kapasitemizi buradan inceleyebilirsiniz.
Lazer Kesim Nasıl Çalışır?
Fiber lazerde ışın, fiber optik kablo içinde yükseltilir ve kesim kafasındaki lens tarafından yaklaşık 0,1–0,4 mm çapında bir noktaya odaklanır. Süreç dört adımda ilerler:
- Delme (piercing): Işın sabit bir noktada bekleyerek sacı deler. Kalınlık arttıkça delme süresi uzar; 20 mm karbon çelikte bu süre saniyelerle ölçülür ve toplam çevrim süresinin önemli bir kısmını oluşturur.
- Ergitme: Odaklanan ışın, metali saniyenin binde birinde ergime sıcaklığına çıkarır.
- Yardımcı gazla tahliye: Nozuldan basınçlı gaz verilir. Oksijen karbon çelikte ekzotermik reaksiyon yaratıp kesim hızını artırır; nitrojen paslanmaz ve alüminyumda oksitsiz, parlak kenar bırakır.
- CNC hareketi: Kafa, DXF/DWG dosyasından üretilen kesim yolunu takip eder. Nesting (yerleşim) yazılımı parçaları saca yerleştirerek fire oranını düşürür.
Sonuçta çapaksız kenar, dar ısı tesiri altındaki bölge (HAZ) ve genellikle ±0,1 mm mertebesinde kesim toleransı elde edilir.
Fiber Lazer, Plazma ve Oksijen Kesim Arasındaki Fark Nedir?
Üç yöntem de termal kesimdir ama farklı kalınlık ve maliyet aralıklarında rakipsizdir.
Yöntem | Verimli kalınlık aralığı | Kenar kalitesi | Tipik kullanım |
|---|---|---|---|
Fiber lazer | 0,5 – 30 mm | Çok yüksek, çapaksız | Hassas parça, seri üretim, ince–orta sac |
Plazma | 6 – 60 mm | Orta (hafif konik) | Yapısal çelik, kalın plaka, yüksek tonaj |
Oksijen (gazaltı) | 20 – 300 mm | Orta, düzgün kenar dikliği | Ağır sanayi, gemi, kalıp, vinç imalatı |
Lazer, kalınlık arttıkça yavaşlar ve gaz maliyeti yükselir. Bu yüzden 30 mm üzeri karbon çelikte CNC plazma kesim, 50 mm üzerinde ise CNC oksijen kesim hem daha hızlı hem daha ekonomiktir.
Lazer Kesim Hangi Kalınlıklarda Uygulanır?
Aşağıdaki tablo, fiber lazer gücüne göre üretim koşullarında kaliteli kenar elde edilebilen kalınlıkları gösterir. Makinelerin “maksimum kesebildiği” kalınlık genelde bu değerlerin biraz üzerindedir; ancak orada hız düşer, cüruf ve konik açı artar.
| Malzeme | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| Karbon çelik (St37, oksijenli) | 16 mm’ye kadar | 20–25 mm | 30 mm (max. 40 mm) |
| Galvaniz sac / DKP sac | 4–6 mm | 8–10 mm | 12–15 mm |
Namsan Metal olarak 3 kW, 6 kW ve 12 kW fiber lazer hatlarını aynı tesiste çalıştırıyoruz. Bunun pratik anlamı şu: 1,5 mm’lik bir elektrik panosu sacı ile 25 mm’lik bir makine şasi plakası, iş için doğru makinede kesilir. İnce sacı yüksek güçte kesmek hız kazandırmaz, gereksiz ısı girdisi yaratır.
Kesim tablamız 6.000 x 2.500 mm olduğu için tam boy sac plakalar bölünmeden işlenir; bu da uzun profil ve konstrüksiyon parçalarında ek kaynak ihtiyacını ortadan kaldırır. Makine parkuru ve tolerans detayları için teknoloji ve üretim kapasitemiz sayfasına bakabilirsiniz.
Yansıtıcı malzemelerde durum farklıdır
Fiber lazerin 1.070 nm dalga boyu bu malzemelerde CO2 lazere göre belirgin avantaj sağlar; yine de 12 kW’lık bir hatta bakırda pratik sınır 10–12 mm civarındadır.
Kalınlık Arttıkça Ne Değişir?
Kalınlık iki katına çıktığında iş dört yönden zorlaşır:
- Kesim hızı düşer. 2 mm karbon çelikte dakikada metrelerce ilerleyen kafa, 20 mm’de dakikada yarım metre bandına iner. Parça başı süre, dolayısıyla maliyet artar.
- Gaz tüketimi artar. Kalın paslanmazda nitrojen basıncı ve debisi yükselir; kalın kesimlerde gaz, maliyetin belirleyici kalemi hâline gelir.
- Konik açı belirginleşir. İnce sacta ihmal edilebilir olan kesim koniği, 20 mm üzerinde ölçülebilir bir sapma yaratır. Sıkı geçme ve montaj toleransı olan parçalarda bu hesaba katılmalıdır.
- Isı tesiri altındaki bölge (HAZ) genişler. Sonrasında büküm veya kaynak yapılacak parçalarda bu bölge, çatlak ve deformasyon riski açısından önemlidir.
Bu nedenle “lazer maksimum kaç mm keser?” sorusunun cevabı tek başına yeterli değildir. Asıl soru şudur: bu kalınlıkta, bu tolerans ve kenar kalitesiyle, bu adette kesmek hangi yöntemle ekonomiktir?