Abkant Bükümde Büküm Payı Nasıl Hesaplanır?

Büküm payı, bir sacın büküm bölgesinde uzayan malzeme miktarıdır ve parçanın düz halden kesilecek gerçek uzunluğunu (açınım) belirler. Bükülen kenarların ölçüleri toplandığında çıkan sayı her zaman gerçek açınımdan büyüktür; aradaki farkı hesaplamadan kesilen parça, kesim ve büküm kusursuz yapılsa bile montajda tutmaz.
Bu fark küçük bir sapma değildir. 8 mm ST-37 sacdan bükülen basit bir L parçasında kenar ölçülerini doğrudan toplamak, 15 mm’ye varan bir hataya yol açar. Aşağıda bu farkın nereden geldiğini ve nasıl hesaplandığını adım adım anlatıyoruz.
Büküm sırasında sacda ne oluyor?
Sac büküldüğünde malzeme kesitinin tamamı aynı davranmaz. Bükümün dış tarafındaki lifler gerilir ve uzar; iç tarafındaki lifler sıkışır ve kısalır. Bu iki bölgenin arasında, ne uzayan ne kısalan bir hat kalır.
Bu hatta tarafsız eksen (neutral axis) denir ve açınım hesabının tamamı bu eksenin uzunluğu üzerine kuruludur. Parçanın düz haldeki uzunluğu, tarafsız eksenin izlediği yolun uzunluğudur.
Tarafsız eksen sacın tam ortasında durmaz. Büküm sırasında iç tarafa doğru kayar; ne kadar kayacağı da malzemeye, kalınlığa ve büküm yarıçapına bağlıdır. Hesabı yapılabilir kılan şey, bu kaymanın K faktörü adı verilen bir katsayıyla ifade edilmesidir.
K faktörü nedir ve nasıl seçilir?
K faktörü, tarafsız eksenin sac iç yüzeyine olan mesafesinin malzeme kalınlığına oranıdır. Sacın tam ortasında kalsaydı 0,50 olurdu; pratikte 0,30 ile 0,50 arasında bir değer alır.
Belirleyici olan, iç büküm yarıçapının malzeme kalınlığına oranıdır. Yarıçap küçüldükçe malzeme daha çok zorlanır, tarafsız eksen içeri doğru daha fazla kayar ve K faktörü düşer.
İç yarıçap / Kalınlık (R/T) | Yaklaşık K faktörü |
|---|---|
R, kalınlıktan küçük | 0,33 |
R, kalınlığın 1–3 katı | 0,40 – 0,42 |
R, kalınlığın 3 katından büyük | 0,45 – 0,50 |
Tablodaki değerler yumuşak karbon çeliği için genel kabul gören yaklaşımlardır. Hardox gibi yüksek mukavemetli çeliklerde ve galvaniz kaplı sacda değerler farklılaşır; bu malzemelerde deneme büküm yapmak, tablodan okumaktan daha güvenlidir.
Havada bükümde iç yarıçap neye göre oluşur?
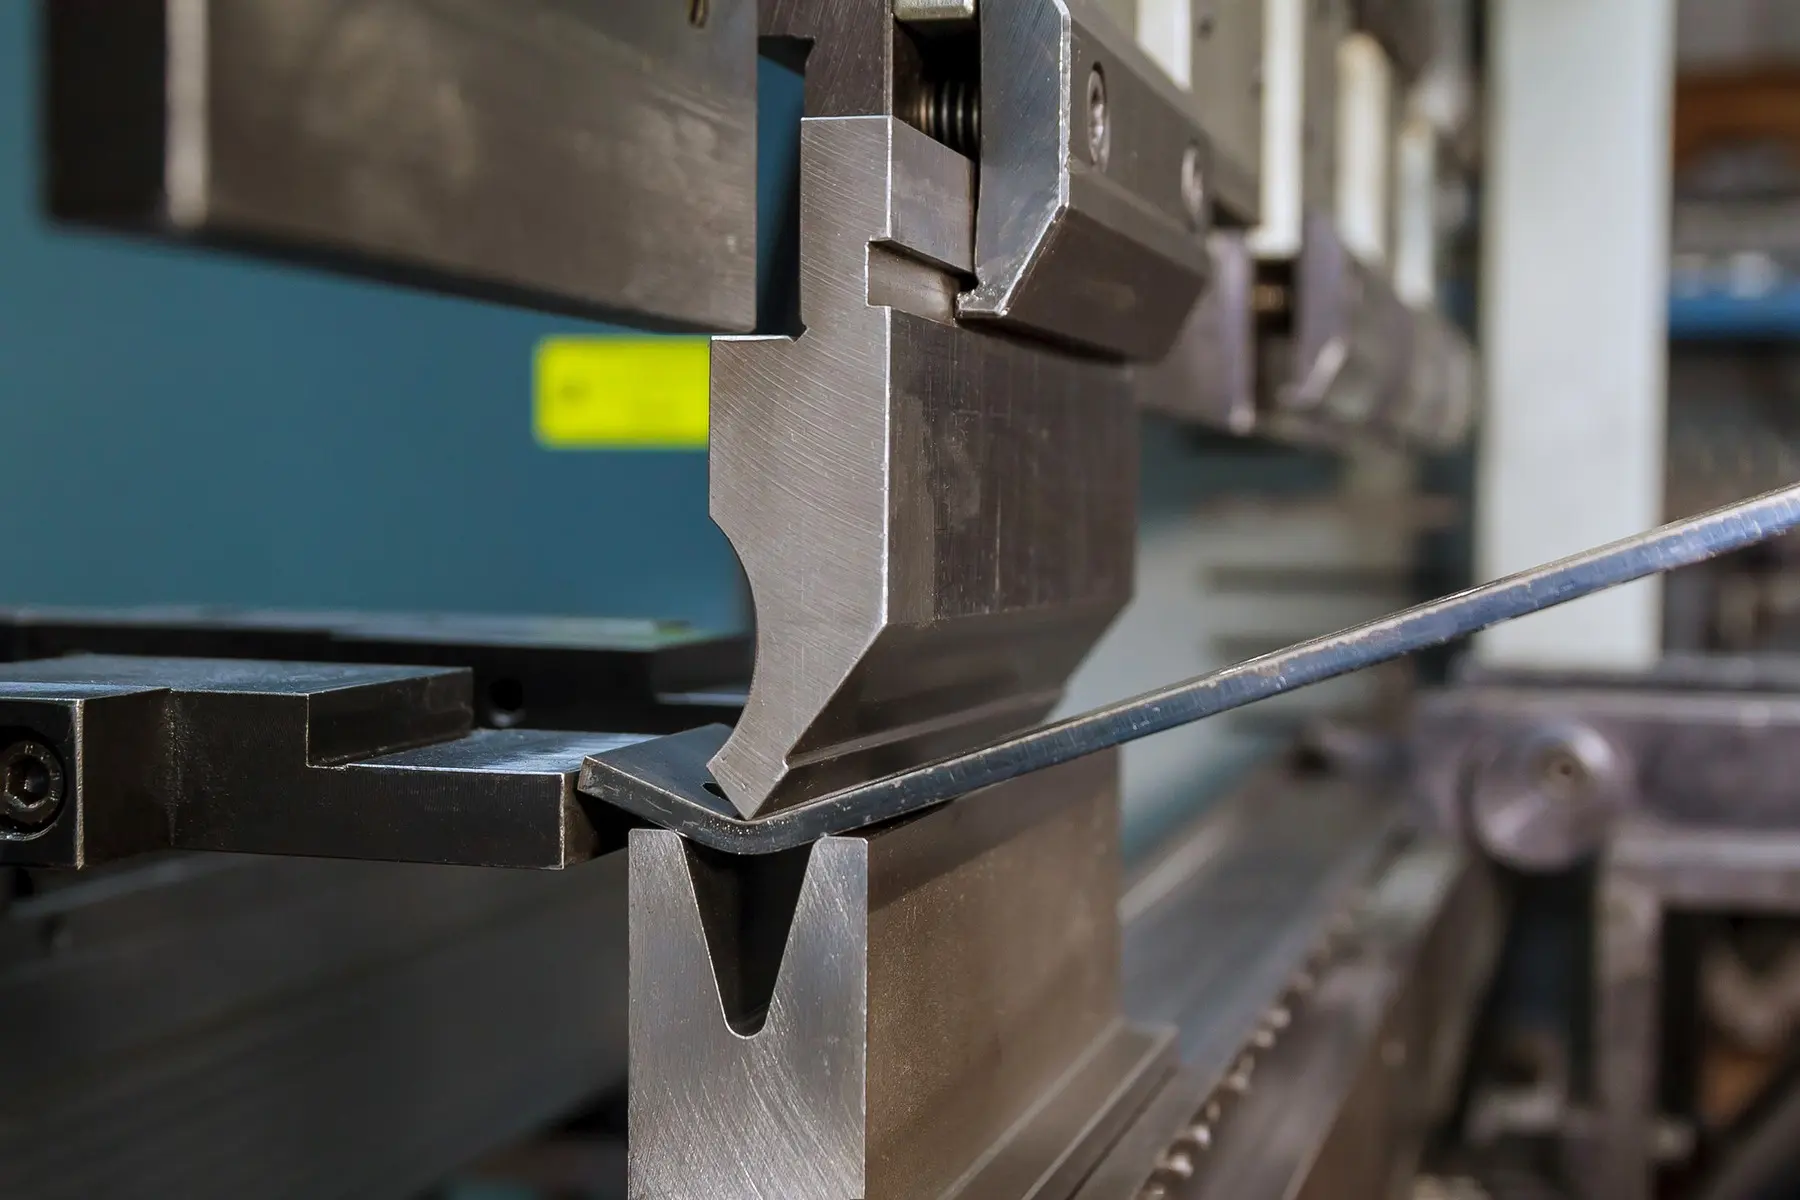
Abkant preste havada büküm (air bending) yapılırken sac, kalıbın dibine kadar bastırılmaz. Bu nedenle iç yarıçapı zımba değil, alt kalıptaki V kanal açıklığı belirler.
Abkant Büküm hizmetimiz hakkında daha detaylı bilgiyi buradan alabilirsiniz
Yumuşak çelik için pratik kural şudur: iç yarıçap, V kanal açıklığının yaklaşık yüzde 16’sı kadar oluşur. V kanal açıklığı da genellikle malzeme kalınlığının 6–8 katı seçilir; kalın saclarda bu oran 8–10 kata çıkar.
Bunun pratik anlamı önemli: 8 mm sacı 64 mm V kanalda bükerseniz iç yarıçap kendiliğinden 10 mm civarında oluşur. Çiziminizde 3 mm iç yarıçap belirtmiş olsanız bile, o yarıçapı elde etmek ancak farklı bir kalıp setiyle veya farklı bir büküm yöntemiyle mümkündür.
Bu yüzden açınım hesabına başlamadan önce hangi kalıpla büküleceğini bilmek gerekir. Kalıp değişirse yarıçap değişir, yarıçap değişirse açınım da değişir.
Büküm Payı Formülü Nedir?
Büküm payı (bend allowance), tarafsız eksenin büküm bölgesi boyunca kat ettiği yay uzunluğudur:
BP = (π / 180) × A × (R + K × T)
Formüldeki değerler şunlardır:
- A: büküm açısı (derece cinsinden, bükülen açı — 90 derecelik bir büküm için 90)
- R: iç büküm yarıçapı (mm)
- K: K faktörü
- T: malzeme kalınlığı (mm)
Bu formül, düz kısımlar arasına giren yay parçasının gerçek uzunluğunu verir. Açınımı bulmak için parçanın düz kalan kısımlarına bu payı eklersiniz.
Dış ölçüden hesaplama: büküm kesintisi
Uygulamada ölçüler çoğunlukla parçanın dış kenarlarından alınır. Bu durumda büküm payını eklemek yerine, dış ölçüler toplamından bir büküm kesintisi (bend deduction) düşmek daha pratiktir.
Önce dış ayar mesafesi hesaplanır:
Dış ayar = tan(A / 2) × (R + T)
90 derecelik bükümde tanjant değeri 1 olduğu için bu ifade sadeleşir ve dış ayar doğrudan (R + T) olur.
Ardından büküm kesintisi bulunur:
Büküm kesintisi = (2 × Dış ayar) − Büküm payı
Açınım ise şu hale gelir:
Açınım = Dış ölçülerin toplamı − Büküm kesintisi
Her büküm için ayrı bir kesinti hesaplanır. Üç bükümlü bir parçada üç kesinti, toplam ölçüden ayrı ayrı düşülür.
Örnek 1: 3 mm DKP, tek büküm
Dış ölçüleri 50 mm ve 40 mm olan, 90 derece bükülmüş bir L parçası düşünün. Malzeme 3 mm DKP, iç yarıçap 3 mm, K faktörü 0,42.
Büküm payı: (π / 180) × 90 × (3 + 0,42 × 3) = 1,5708 × 4,26 = 6,69 mm
Dış ayar: R + T = 3 + 3 = 6 mm
Büküm kesintisi: (2 × 6) − 6,69 = 5,31 mm
Açınım: 50 + 40 − 5,31 = 84,69 mm
Ölçüleri doğrudan toplasaydınız 90 mm’lik bir sac keserdiniz. Aradaki 5,3 mm, bükümden sonra parçanın kenarlarına fazlalık olarak yansırdı.
Örnek 2: 8 mm ST-37, kalın sacda fark büyür
Aynı hesabı kalın sacda tekrarlayalım. Dış ölçüler 100 mm ve 80 mm, malzeme 8 mm ST-37, V kanal 64 mm olduğu için iç yarıçap yaklaşık 10 mm, K faktörü 0,42.
Büküm payı: 1,5708 × (10 + 0,42 × 8) = 1,5708 × 13,36 = 20,99 mm
Dış ayar: 10 + 8 = 18 mm
Büküm kesintisi: (2 × 18) − 20,99 = 15,01 mm
Açınım: 100 + 80 − 15,01 = 164,99 mm
Kalınlık arttıkça hata da büyür. 180 mm sac kesip 165 mm’lik parça beklemek, kalın işlerde en sık karşılaştığımız açınım hatasıdır.
Geri esneme hesabın neresinde?
Havada bükümde sac, pres kalkınca bir miktar geri açılır. Buna geri esneme (springback) denir. 90 derece istiyorsanız kalıbın birkaç derece daha fazla bükmesi gerekir.
Geri esneme, açınım hesabını değil büküm açısını etkiler. Yani sacın uzunluğunu değiştirmez, bükümün kaç derecede duracağını değiştirir. Tezgâh tarafında telafi edilir ve 4 eksenli abkantlarda açı kontrolü bu telafiyi kolaylaştırır.
Malzeme sertleştikçe geri esneme artar. Hardox gibi yüksek mukavemetli çeliklerde bu etki belirgindir; ilk parçada deneme büküm yapmak, seri işe geçmeden önce standart uygulamamızdır.
135 ton ne kadar sac büker? Tonaj hesabı
Açınım kadar önemli ikinci soru, presin o parçayı bükecek güce sahip olup olmadığıdır. Havada bükümde gereken kuvvet, metre başına ton olarak hesaplanır ve kalınlığın karesiyle artar.
Aşağıdaki değerler ST-37 için, V kanal açıklığı kalınlığın 8 katı seçildiğinde ortaya çıkan yaklaşık kuvvetlerdir:
Kalınlık | Gereken kuvvet (yaklaşık) | 135 ton ile bükülebilen boy |
|---|---|---|
3 mm | 22 ton/m | Tam boy (3.100 mm) |
6 mm | 43 ton/m | Tam boy (3.100 mm) |
8 mm | 58 ton/m | ~2.300 mm |
10 mm | 71 ton/m | ~1.900 mm |
12 mm | 87 ton/m | ~1.550 mm |
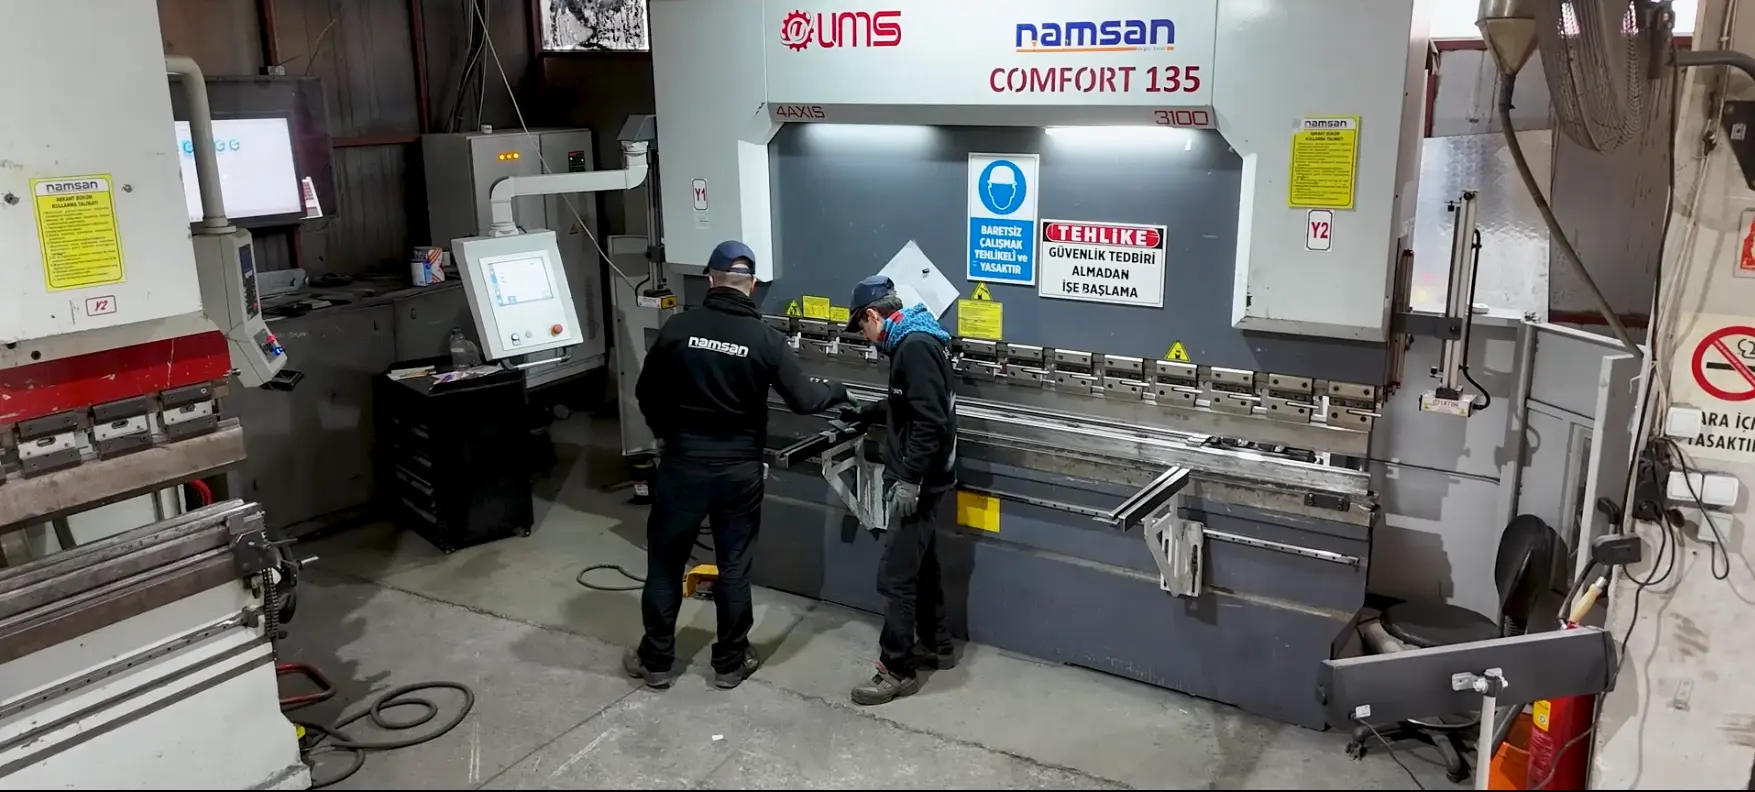
Namsan’ın abkant presi 135 ton kapasiteli ve 3.100 mm büküm boyuna sahip. Tablodan okunacak asıl bilgi şu: kalınlık ile büküm boyu birlikte düşünülmelidir. 12 mm sacı bükebiliyor olmamız, 12 mm’yi 3 metre boyunca bükebileceğimiz anlamına gelmez.
Hardox gibi mukavemeti yüksek malzemelerde gereken kuvvet, aynı kalınlıktaki ST-37’ye göre belirgin biçimde artar. Bu tip işlerde boy sınırı daha da aşağı çeker.
Açınım hatalarının pratik nedenleri
- Kalıp seti bilinmeden hesap yapılması. Yarıçap kalıptan doğar; varsayılan yarıçapla hesaplanan açınım tezgâhta tutmaz.
- Tüm bükümlere tek kesinti uygulanması. Farklı açılardaki bükümlerin kesintileri de farklıdır.
- K faktörünün malzemeden bağımsız seçilmesi. DKP için doğru olan değer Hardox’ta yanıltır.
- Ölçünün nereden alındığının belirtilmemesi. İç ölçü mü, dış ölçü mü? İkisi arasındaki fark, kalın sacda kalınlığın iki katı kadardır.
- Delik ve büküm hattı mesafesinin gözden kaçması. Büküm hattına yakın delikler büküm sırasında ovalleşir; delik kenarı ile büküm hattı arasında en az üç kat malzeme kalınlığı bırakılmalıdır.
En pratik yol: açınımı katı modelden almak
Formülleri bilmek, çıkan sonucu doğrulamak için değerlidir. Ancak günlük işte en güvenli yöntem, parçayı katı modelleme programında modelleyip açınımı programa hesaplatmaktır.
SolidWorks, Inventor ve benzeri programlarda malzeme kalınlığını, iç yarıçapı ve K faktörünü tanımladığınızda açınım otomatik üretilir. Bu açınımı DXF olarak dışa aktarıp bize gönderirsiniz.
Burada tek kritik nokta, programa girilen yarıçapın gerçekte kullanılacak kalıba uygun olmasıdır. Kalınlık 6 mm’nin üzerindeyse, modellemeye başlamadan önce bizi arayıp hangi kalıpla bükeceğimizi teyit etmeniz en sağlıklısı.
Sık Sorulan Sorular
Hayır. Büküm payı, büküm bölgesindeki yayın uzunluğudur ve düz kısımlara eklenir. Büküm kesintisi ise dış ölçüler toplamından düşülen değerdir. İkisi aynı hesabın iki farklı kullanım biçimidir.
İç yarıçapın malzeme kalınlığına oranına göre seçilir; yumuşak çelikte 0,33 ile 0,45 arasında değişir. Kritik işlerde tek bir deneme parçası bükerek gerçek değeri ölçmek en doğrusudur.
Formül aynıdır, açı değeri değişir. Dış ayar hesabındaki tanjant terimi 90 derecede sadeleştiği için o özel durum daha basit görünür; 45 veya 135 derecede tam formülü kullanmanız gerekir.
12 mm kalınlığa kadar büküm yapıyoruz. Büküm boyumuz 3.100 mm, pres kapasitemiz 135 ton; kalın saclarda bükülebilen boy, yukarıdaki tonaj tablosuna göre sınırlanır.
Parçanın bitmiş halindeki ölçülerini, büküm açılarını ve malzeme bilgisini gönderin. Açınımı biz çıkarır, kesime girmeden önce sizinle teyit ederiz.
Parçanızın açınımını birlikte doğrulayalım
Açınım hatası, kesim ve büküm doğru yapılsa bile parçayı kullanılamaz hale getirir; üstelik hata çoğu zaman montaj aşamasında fark edilir. Bu yüzden kesime girmeden önce açınımı teyit etmeyi standart uygulamamız haline getirdik.
Parçanızın DXF dosyasını malzeme cinsi, kalınlık, büküm açıları ve adet bilgisiyle bize iletin. Kesim ve bükümü aynı çatı altında yaptığımız için ölçü sorumluluğu tek elde kalıyor; işinize değer katan da bu bütünlük oluyor.